

Като надежден доставчик на ламарина за лазерно заваряване, бях свидетел от първа ръка на критичната роля на оптимизирането на фокусната позиция за постигане на висококачествени заварки в разнообразна гама от ламаринени материали. В този блог ще споделя своите прозрения за това как да оптимизирам фокусната позиция за различни ламаринени материали при лазерно заваряване.
Разбиране на основите на фокусната позиция при лазерно заваряване
Преди да се задълбочим в специфичната за материала оптимизация, от съществено значение е да разберем концепцията за фокусна позиция при лазерно заваряване. Фокусната позиция се отнася до мястото, където лазерният лъч достига най-малкия си диаметър. Тази точка е от решаващо значение, тъй като плътността на мощността на лазерния лъч е най-висока във фокусната точка, което пряко влияе върху процеса на заваряване.
Когато фокусната точка е поставена твърде високо над детайла, лазерният лъч се разпространява, което води до по-ниска плътност на мощността. Това може да доведе до непълно проникване, слаби заварки и по-голяма зона, засегната от топлина. От друга страна, ако фокусната точка е твърде ниско под повърхността на детайла, прекомерната топлина може да причини изгаряне, изпаряване и порьозност в заваръчния шев.
Оптимизиране на фокусната позиция за различни ламаринени материали
Мека стомана
Меката стомана е един от най-често използваните ламаринени материали при лазерно заваряване. Благодарение на относително добрата си топлопроводимост и ниско съдържание на въглерод, той може да бъде заваряван с широк диапазон от фокусни позиции.
За тънка мека стомана (по-малко от 2 mm), поставянето на фокусната точка малко над повърхността на детайла (около 0,2 - 0,5 mm) може да помогне за предотвратяване на прогаряне. Това е така, защото по-ниската плътност на мощността в тази позиция намалява входящата топлина, минимизирайки риска от дупки в тънкия лист.
Когато заварявате по-дебели листове от мека стомана (2 - 6 mm), фокусната точка трябва да бъде поставена на или малко под повърхността на детайла. Това позволява по-дълбоко проникване и по-здрави заварки. Например, за лист от мека стомана с дебелина 4 mm, фокусната точка може да бъде зададена на 0,1 - 0,3 mm под повърхността.
В нашия производствен опит, за серия проекти за заваряване на мека стомана, ние коригирахме фокусната позиция според дебелината на листовете. Открихме, че чрез точно контролиране на фокусната точка можем да постигнем висококачествени заварки с отлични механични свойства и гладка повърхност.
Неръждаема стомана
Неръждаемата стомана има различни термични и оптични свойства в сравнение с меката стомана. Има по-ниска топлопроводимост, което означава, че топлината е по-концентрирана в зоната на заваряване.
За тънки листове от неръждаема стомана (по-малко от 1 mm), подобно на тънката мека стомана, фокусната точка често се поставя малко над повърхността на детайла. Въпреки това, тъй като неръждаемата стомана е по-податлива на окисляване при високи температури, важно е да използвате подходящ защитен газ и да поддържате входящата топлина под контрол.
За по-дебела неръждаема стомана (1 - 5 мм), фокусната точка трябва да се регулира внимателно, за да се балансира проникването и засегнатата от топлината зона. Често срещан подход е да се зададе фокусна точка на около 0,0 - 0,2 mm под повърхността. Това помага да се осигури добро сливане между двата листа, като същевременно минимизира обезцветяването и промените в устойчивостта на корозия на материала, причинени от прекомерна топлина.
Веднъж имахме проект, включващ заваряване на компоненти от ламарина от неръждаема стомана за оборудване за обработка на храни. Чрез прецизно оптимизиране на фокусната позиция успяхме да произведем чисти, издръжливи и устойчиви на корозия заварки, които отговарят на строгите хигиенни стандарти на индустрията.
Алуминий
Алуминият е труден материал за заваряване поради високата си топлопроводимост, отразяваща способност и наличието на естествен оксиден слой върху повърхността му. Когато заварявате алуминий, от решаващо значение е да използвате високомощен лазер и внимателно да регулирате позицията на фокуса.
За тънки алуминиеви листове (по-малко от 1,5 мм) фокусната точка обикновено се поставя малко над повърхността, за да се избегне прекомерно топене. Но тъй като алуминият отразява значителна част от лазерната енергия, може да е необходима по-висока лазерна мощност. Можете да намерите повече информация за заваряване на алуминий с устройство за заваряване на тел на тази връзка:Заварявайте алуминий със заварчик за подаване на тел.
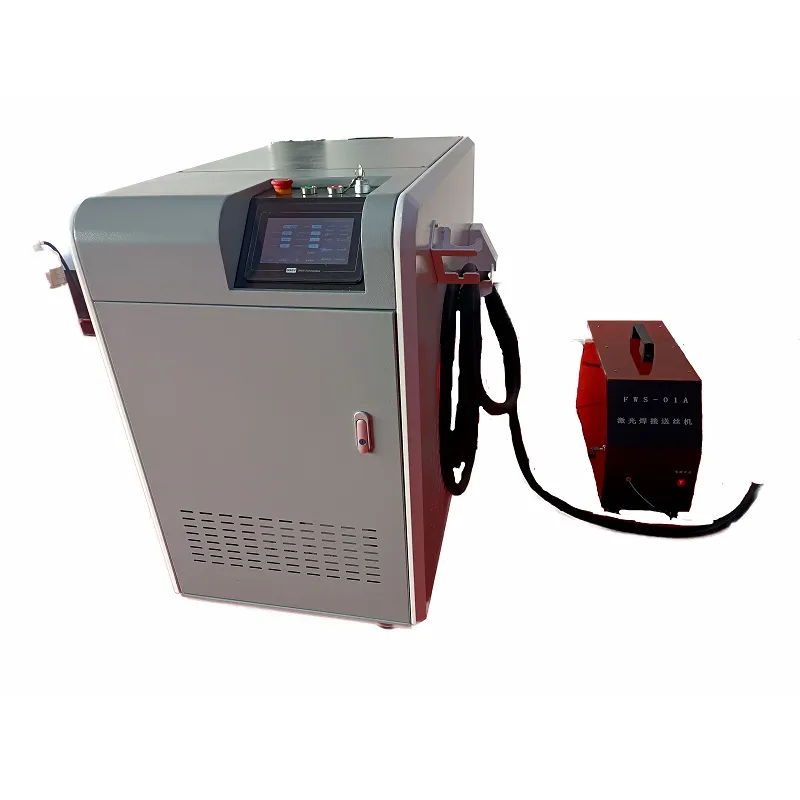
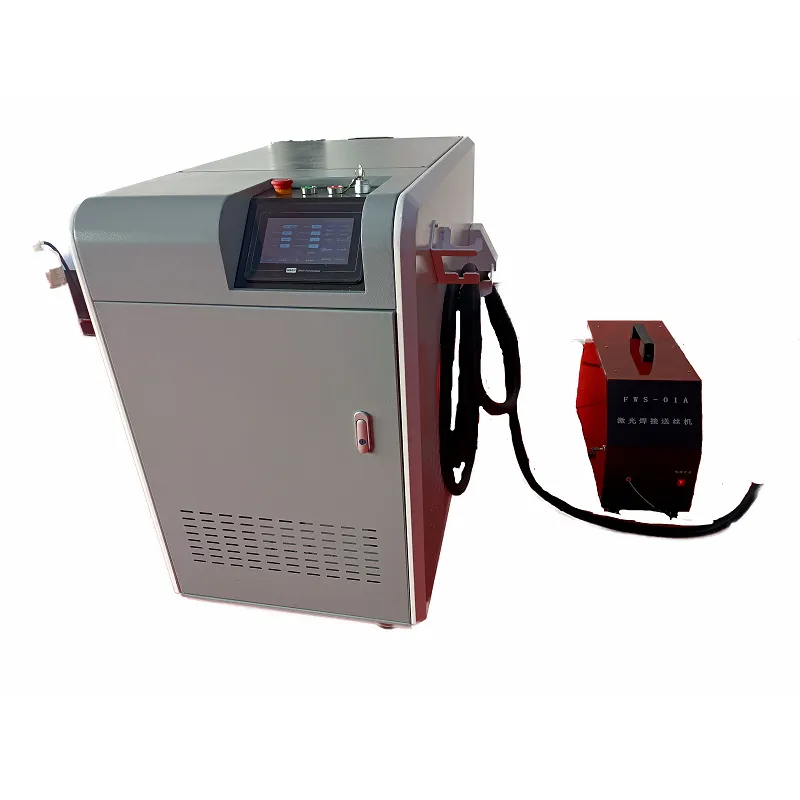
За по-дебели алуминиеви листове (1,5 - 6 мм), фокусната точка обикновено се поставя точно под повърхността, за да се постигне достатъчно проникване. Специално внимание трябва да се обърне на защитния газ, тъй като той помага да се предотврати окисляването и да се подобри качеството на заварката.
В нашата работа с алуминиева ламарина проведохме множество експерименти за оптимизиране на позицията на фокуса. Чрез непрекъснато регулиране и наблюдение на процеса на заваряване успяхме да преодолеем предизвикателствата, свързани със заваряването на алуминий, и да доставим висококачествени заварени продукти.
Мед
Медта е друг труден за заваряване материал поради изключително високата си топлопроводимост и отразяваща способност. За ефективно заваряване на мед е необходим лазер с много висока мощност.
За тънки медни листове (по-малко от 1 мм) фокусната точка трябва да се регулира внимателно, за да се осигури правилно топене, без да се причиняват прекомерни пръски. Тъй като медта бързо отвежда топлината от зоната на заваряване, плътността на мощността във фокусната точка трябва да бъде прецизно контролирана.
За по-дебели медни листове (1 - 5 мм), фокусната точка често се поставя по-дълбоко под повърхността, за да се постигне пълно проникване. Това обаче изисква мощна лазерна система и щателна настройка на параметрите на заваряване.
Ние си сътрудничихме с няколко производители на електроника за заваряване на компоненти от медна ламарина. Чрез оптимизиране на фокусната позиция и други параметри на заваряване, ние успяхме да произведем надеждни и високоефективни заварени съединения за техните електронни устройства.
Фактори, влияещи върху оптимизирането на фокусната позиция
Освен вида на ламаринения материал, има няколко други фактора, които могат да повлияят на оптимизирането на позицията на фокуса:
Лазерна мощност
По-високата лазерна мощност обикновено позволява по-голяма гъвкавост при регулиране на позицията на фокуса. Това обаче също така увеличава риска от претопяване и изгаряне. Следователно, когато се увеличава мощността на лазера, позицията на фокуса трябва да се регулира съответно, за да се поддържа подходящ баланс на входящата топлина.
Скорост на заваряване
По-високата скорост на заваряване намалява входящата топлина на единица дължина на заваръчния шев. В резултат на това може да се наложи фокусната точка да бъде коригирана до позиция, която осигурява по-висока плътност на мощността, за да се осигури правилно сливане. Обратно, по-ниската скорост на заваряване може да изисква фокусна позиция с малко по-ниска плътност на мощността, за да се избегне прекомерно натрупване на топлина.
Дебелина на листа
Както бе споменато по-рано, дебелината на листа е ключов фактор при определяне на оптималната фокусна позиция. По-дебелите листове обикновено изискват фокусната точка да е по-близо до или под повърхността, за да се постигне достатъчно проникване, докато при по-тънките листове често е необходимо фокусната точка да е над повърхността, за да се предотврати изгаряне.
Инструменти и техники за оптимизиране на фокусната позиция
За точно оптимизиране на фокусната позиция могат да се използват няколко инструмента и техники:
Сензори за фокусно положение
Съвременните системи за лазерно заваряване често са оборудвани със сензори за фокусно положение. Тези сензори могат да измерват разстоянието между лазерната глава и повърхността на детайла и автоматично да регулират фокусната позиция, за да поддържат постоянно качество на заваряване.
Пробни заварки
Провеждането на пробни заварки върху образци от един и същ метален лист е ефективен начин за определяне на оптималната фокусна позиция. Чрез промяна на позицията на фокуса и наблюдение на качеството на заваръчния шев, като дълбочина на проникване, външен вид на перлите и механични свойства, може да се идентифицира най-добрата настройка.
Софтуер за симулация
Усъвършенстван софтуер за симулация може да се използва за прогнозиране на процеса на заваряване и оптимизиране на фокусната позиция. Тези софтуерни програми вземат предвид свойствата на материала, лазерните параметри и условията на заваряване, за да осигурят точни препоръки за позицията на фокуса.
Заключение
Оптимизирането на фокусното положение за различни ламаринени материали при лазерно заваряване е сложна, но решаваща задача. Чрез разбиране на специфичните свойства на всеки материал, отчитане на влияещите фактори и използване на подходящи инструменти и техники, могат да се постигнат висококачествени заварки.
В нашата компания ние се ангажираме да предоставяме на нашите клиенти най-добрите решения за лазерно заваряване на ламарина. Независимо дали трябва да заварявате мека стомана, неръждаема стомана, алуминий, мед или други ламаринени материали, ние имаме експертизата и опита да оптимизираме фокусната позиция и други параметри на заваряване, за да отговорим на вашите изисквания.
Ако се интересувате от нашите продукти или услуги за лазерно заваряване на ламарина, ще се радваме да проведем дискусия с вас. Моля, не се колебайте да се свържете с нас, за да започнем преговори за обществена поръчка и да проучим как можем да работим заедно, за да постигнем целите на вашия проект.
Референции
- Steen, WM, & Mazumder, J. (2010). Лазерна обработка на материали. Springer Science & Business Media.
- Каплан, AFH (2011). Лазерно заваряване. Wiley - VCH Verlag GmbH & Co. KGaA.