

Здравейте! Като доставчик на машини за заваряване на тънки метали често ме питат за специфичните настройки за заваряване на неръждаема стомана за тези машини. Днес ще разкажа всичко за вас.
Първо, защо заваряването на неръждаема стомана на машина за заваряване на тънък метал е малко по-различно? Е, неръждаемата стомана има уникални свойства. Той има по-висока топлопроводимост в сравнение с някои други метали, което означава, че може да пренася топлина по-бързо. Освен това има склонност да образува оксиди на повърхността си по време на заваряване, което може да повлияе на качеството на заваръчния шев.
Да започнем с настройките на мощността. Когато заварявате тънка неръждаема стомана (обикновено нещо под 3 мм), искате да поддържате относително ниска мощност. Високата мощност може да доведе до изгаряне на тънкия метал, създавайки дупки и отслабвайки структурата на заваръчния шев. За машина за заваряване на тънък метал често добра отправна точка е настройка на мощността в диапазона 30 - 60 ампера. Но това може да варира в зависимост от дебелината на неръждаемия стоманен лист. Ако е наистина тънък, да речем 0,5 mm, може да искате да започнете от около 30 ампера и постепенно да увеличавате, ако е необходимо. Ако е по-близо до 2 - 3 мм, можете да стигнете до 60 ампера.
Следващото е напрежението. Настройката на напрежението е от решаващо значение, тъй като влияе върху дължината на дъгата и стабилността на заваръчния шев. За заваряване на тънка неръждаема стомана обикновено е подходящо напрежение от около 12 - 16 волта. По-ниското напрежение ще доведе до по-къса дъга, което е по-добре за тънки метали, тъй като намалява риска от прегряване. Въпреки това, ако напрежението е твърде ниско, дъгата може да стане нестабилна и ще получите заваръчен шев с лошо качество. От друга страна, ако напрежението е твърде високо, дъгата ще бъде твърде дълга и може да получите широка, плитка заварка, която не е много здрава.
Скоростта на подаване на телта е друг важен фактор. Когато заварявате неръждаема стомана, трябва да изберете правилния проводник. Често срещан избор е заваръчна тел от неръждаема стомана 308L или 316L. Скоростта на подаване на телта трябва да се регулира според настройките на мощността и напрежението. За заваряване на тънка неръждаема стомана по-бавната скорост на подаване на тел обикновено е по-добра. Скорост от около 100 - 200 инча в минута (ipm) може да работи добре. Ако скоростта на подаване на телта е твърде висока, може да се окажете с купчина метал на заваръчния шев, което може да причини порьозност и други дефекти. Ако е твърде бавно, жицата може да не се стопи правилно, което да доведе до непоследователна заварка.
Газовата защита също е критична при заваряване на неръждаема стомана. Аргонът е популярен избор за защитен газ, тъй като осигурява добра защита срещу окисление. Можете да използвате чист аргон или смес от аргон и въглероден диоксид. За заваряване на тънка неръждаема стомана чистият аргон често е най-добрият вариант, тъй като осигурява по-чиста заварка. Скоростта на газовия поток трябва да бъде около 15 - 25 кубически фута на час (cfh). Това гарантира, че има достатъчно газ за защита на зоната на заваряване от околния въздух, който може да съдържа кислород и азот, които иначе биха реагирали с разтопения метал.
Сега нека поговорим за някои съвети за постигане на най-добри резултати. Преди да започнете да заварявате, уверете се, че повърхността от неръждаема стомана е чиста. Използвайте телена четка от неръждаема стомана или разтворител, за да отстраните грес, масло или мръсотия. Това ще помогне да се предотврати навлизането на примеси в заваръчния шев и причиняването на дефекти.
Освен това, когато заварявате, опитайте се да поддържате постоянна скорост на движение. Твърде бързото движение може да доведе до непълно сливане, докато твърде бавното може да причини прегряване и изкривяване. Добро правило е да се стремите към гладко, стабилно движение. Можете да тренирате върху някои парчета от неръждаема стомана, за да усетите правилната скорост на движение.
Ако се интересувате да научите повече за заваряването на различни метали, вижте тази статияЗаварявайте алуминий със заварчик за подаване на тел. Има някои страхотни съвети и трикове за заваряване на алуминий, което е друго често срещано приложение за заваряване на тънък метал.
Нашите машини за заваряване на тънки метали са проектирани да се справят с всички тези настройки с лекота. Те предлагат прецизен контрол върху мощността, напрежението, скоростта на подаване на телта и скоростта на газовия поток, което ви улеснява да постигнете висококачествени заварки на неръждаема стомана и други тънки метали. Можете да намерите повече информация за нашите машини на нашияМашина за заваряване на тънък металстраница.
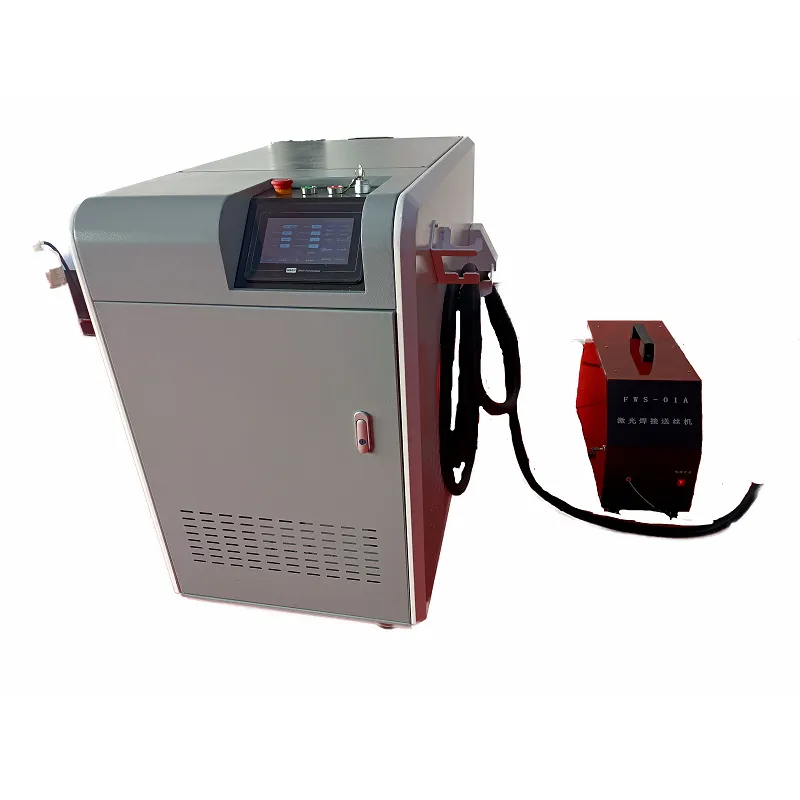
Ако търсите машина за заваряване на тънък метал или имате въпроси относно специфичните настройки за заваряване на неръждаема стомана, не се колебайте да се свържете с нас. Ние сме тук, за да ви помогнем да намерите правилното решение за вашите нужди от заваряване. Независимо дали сте малък любител или голям промишлен потребител, ние разполагаме със знанията и машините, за да ви подкрепим.
В заключение, заваряването на неръждаема стомана на машина за заваряване на тънък метал изисква внимателно регулиране на мощността, напрежението, скоростта на подаване на телта и газовата защита. Като следвате тези указания и използвате правилното оборудване, можете да постигнете отлични резултати. Така че, ако искате да изведете вашето заваряване на неръждаема стомана на следващото ниво, помислете за нашите машини за заваряване на тънки метали. Уверени сме, че ще останете доволни от производителността и качеството на нашите продукти.
Референции
- Наръчник по заваряване, Американско дружество по заваряване
- Ръководство за заваряване на неръждаема стомана, индустрия - стандартна публикация